 EN
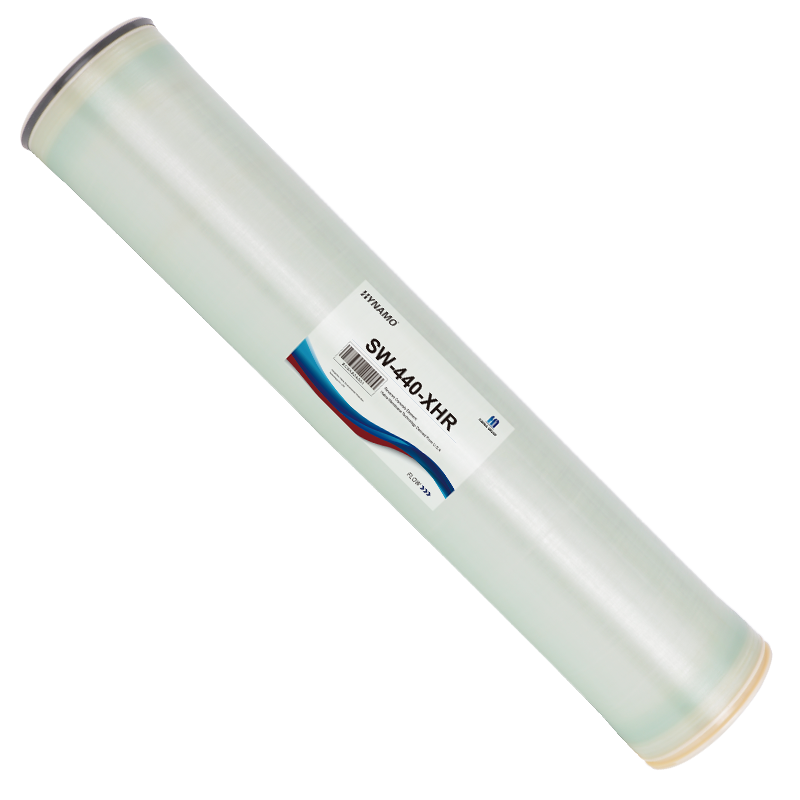
En la filtración de agua de alta pureza, el material compuesto de lámina plana de ósmosis inversa (RO) es tan fiable como los protocolos de control de calidad que rigen su fabricación. Un único microorificio, una línea de adhesivo defectuosa o una tensión desigual en la lámina de membrana pueden comprometer las tasas de rechazo de sales, provocar derivaciones internas por fugas y arruinar el caudal de agua aguas abajo.
Para garantizar la estabilidad del rendimiento a largo plazo y la coherencia lote a lote, una membrana RO de alta calidad debe someterse a una rigurosa matriz de garantía de calidad (QA) y control de calidad (QC) en varias etapas antes del empaque y la salida de fábrica. Comprender estos estándares de pruebas en fábrica brinda a los compradores B2B, socios distribuidores e integradores de sistemas métricas técnicas claras al evaluar la confiabilidad de la fabricación OEM.
Inspección de materiales primarios y sustratos (QC previo al ensamblaje)
Antes de la laminación a gran escala y el ensamblaje automatizado, cada componente de material primario supera una estricta autorización de control de calidad de entrada (IQC) para garantizar la estabilidad estructural básica.
-
Inspección del compuesto de película delgada de poliamida (PA): Escáneres ópticos de alta resolución verifican la uniformidad de la capa activa de poliamida (típicamente de 0,2 micrones de espesor) depositada sobre la capa de soporte porosa de polysulfona, detectando variaciones de espesor, microdesgarros o defectos superficiales.
-
Alineación de la malla separadora de punto tricot y la malla de alimentación: Los espaciadores se miden para garantizar un grosor uniforme y una resistencia a la tracción constante, lo que asegura una altura uniforme del canal hidráulico, una baja caída de presión y una alta resistencia a la degradación química durante los procedimientos de limpieza en el lugar (CIP).
-
Compatibilidad con adhesivo de poliuretano: Los adhesivos industriales de poliuretano se someten a pruebas de viscosidad y resistencia de unión para garantizar un rendimiento no degradante bajo presión operativa continua de hasta 150–300 psi en elementos residenciales y comerciales.
Integridad del ensamblaje en línea y prueba mecánica de fugas
Durante el proceso automatizado de enrollado, las pruebas de integridad física detectan fallos mecánicos de ensamblaje antes de iniciar las pruebas húmedas.
A. Prueba de decaimiento al vacío y prueba de retención de presión
Antes del tratamiento químico conservante o de las pruebas húmedas, los elementos de membrana enrollados en seco se someten a una prueba automatizada de decaimiento al vacío:
-
El tubo central de permeado se sella y se somete a una extracción de vacío precisa o a una presión positiva de nitrógeno seco.
-
Se supervisa la tasa de cambio de presión (ΔP / Δt) mediante transductores digitales de presión durante un tiempo de permanencia fijo.
-
Criterios de aprobación: Cualquier pérdida de presión que supere los límites umbral estrictos indica una falla del sello exterior, una separación en la línea de adhesivo o una fractura del adhesivo en el tubo central, lo que desencadena de inmediato el rechazo automático de la pieza en la línea.
B. Verificación dimensional y de concéntrica
Los sistemas automatizados de medición láser verifican el diámetro exterior (OD), la longitud total, la alineación del tubo de permeado y la simetría de las tapas extremas. Esto garantiza un ajuste perfecto en los alojamientos estándar para membranas residenciales (como los formatos 1812, 2012 o 3012), sin riesgo de derivación alrededor del sello labial.
Pruebas de rendimiento en húmedo (100 % de pruebas por lote en fábrica)
La validación operativa completa requiere pruebas reales en húmedo bajo condiciones de referencia estandarizadas en laboratorio. A diferencia de los proveedores de gama baja, que emplean muestreo aleatorio, los fabricantes de alta precisión someten al 100 % de los elementos fabricados a prueba o aplican reglas estrictas de muestreo por lote según el AQL 0.65.
| Parámetro de prueba | Condición estándar de prueba (solución de NaCl al 2000 ppm) | Evaluación Aprobado/Reprobado | Indicador Principal de Calidad |
| Tasa de Rechazo de Sales | Presión neta de 60–70 psi, 25 °C, pH 7,5 | ≥ 97,0 %–98,5 % (Estándar) / ≥ 99,0 % (Alta Especificación) | Densidad de la capa polimérica e integridad de la película polimerizada en interfase |
| Caudal de Permeado (GPD) | Presión nominal de referencia (50 GPD / 75 GPD / 100 GPD / 400 GPD) | GPD nominal ± 15 % | Área activa de la superficie de la membrana y equilibrio en la distribución del flujo |
| Tasa de recuperación | Rendimiento estándar del 15 % por elemento individual | Relación específica objetivo | Eficiencia hidráulica y diseño del canal de alimentación con flujo transversal |
| Presión diferencial (ΔP) | Caída de presión desde la alimentación hasta el concentrado | < 3–5 psi por elemento | Claridad del canal de malla de alimentación y tensión uniforme del espaciador envuelto |
Normas de seguridad microbiológica y de empaque al vacío
Una vez finalizada la prueba en húmedo, la membrana debe conservarse para prevenir el crecimiento microbiano, la oxidación y el secado estructural de la membrana durante el transporte internacional y el almacenamiento prolongado en almacén:
-
Conservación química apta para alimentos: Los elementos se enjuagan con una solución conservante apta para alimentos, aprobada por la NSF, que contiene bisulfito sódico (NaHSO3) o glicerina, para prevenir la obstrucción biológica y mantener la elasticidad de la estructura de los poros.
-
Embalaje compuesto hermético al vacío: El elemento procesado se encapsula en un embalaje de lámina de aluminio de alta barrera, sellado al vacío y acompañado de sobres absorbentes de oxígeno. Esto preserva la flexibilidad del sellado y garantiza una vida útil mínima de 24 meses bajo condiciones adecuadas de almacenamiento.
-
Trazabilidad e identificación mediante código serial: Cada elemento recibe un código serial único, ya sea en forma de código bidimensional o grabado mediante láser. Este registro incluye el lote exacto de materia prima, la marca temporal de la línea de producción, el identificador del operario y los datos de rendimiento obtenidos en la prueba húmeda, lo que permite una verificación completa de la garantía.
Referencias normativas y de certificación para cadenas de suministro globales
Para ser admitidas en la distribución internacional y en cadenas de suministro OEM de marca blanca, las membranas RO de alta calidad deben obtener certificaciones independientes verificables:
-
Norma NSF/ANSI 58: Eficiencia de reducción verificada para sólidos disueltos totales (TDS), metales pesados (plomo, arsénico, cobre) y fluoruro.
-
Cumplimiento NSF/ANSI 61 y FDA Título 21: Garantiza que todos los componentes plásticos, envolturas externas, tapas extremas y adhesivos cumplen con los criterios de seguridad no tóxica para contacto con alimentos, sin lixiviación química.
-
Normas de fabricación ISO 9001:2015: Asegura flujos de trabajo estandarizados de gestión de la calidad, desde la recepción de materias primas hasta la inspección final de logística de salida.
Para especificaciones completas de la línea de productos, capacidades de fabricación mayorista OEM/ODM y guías de integración personalizada de sistemas, visite nuestro completo
Tabla de Contenidos
- Inspección de materiales primarios y sustratos (QC previo al ensamblaje)
- Integridad del ensamblaje en línea y prueba mecánica de fugas
- Pruebas de rendimiento en húmedo (100 % de pruebas por lote en fábrica)
- Normas de seguridad microbiológica y de empaque al vacío
- Referencias normativas y de certificación para cadenas de suministro globales