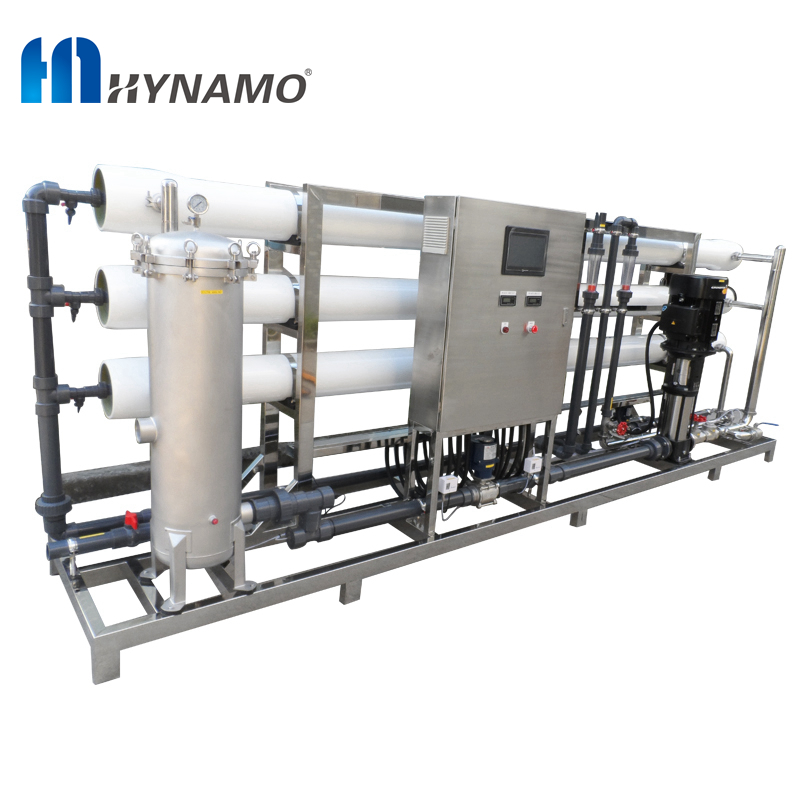
Soluzioni per sistemi industriali di depurazione | Membrane RO e NF

Tutte le categorie
Efficienza senza pari nelle soluzioni avanzate per sistemi fognari

Efficienza senza pari nelle soluzioni avanzate per sistemi fognari

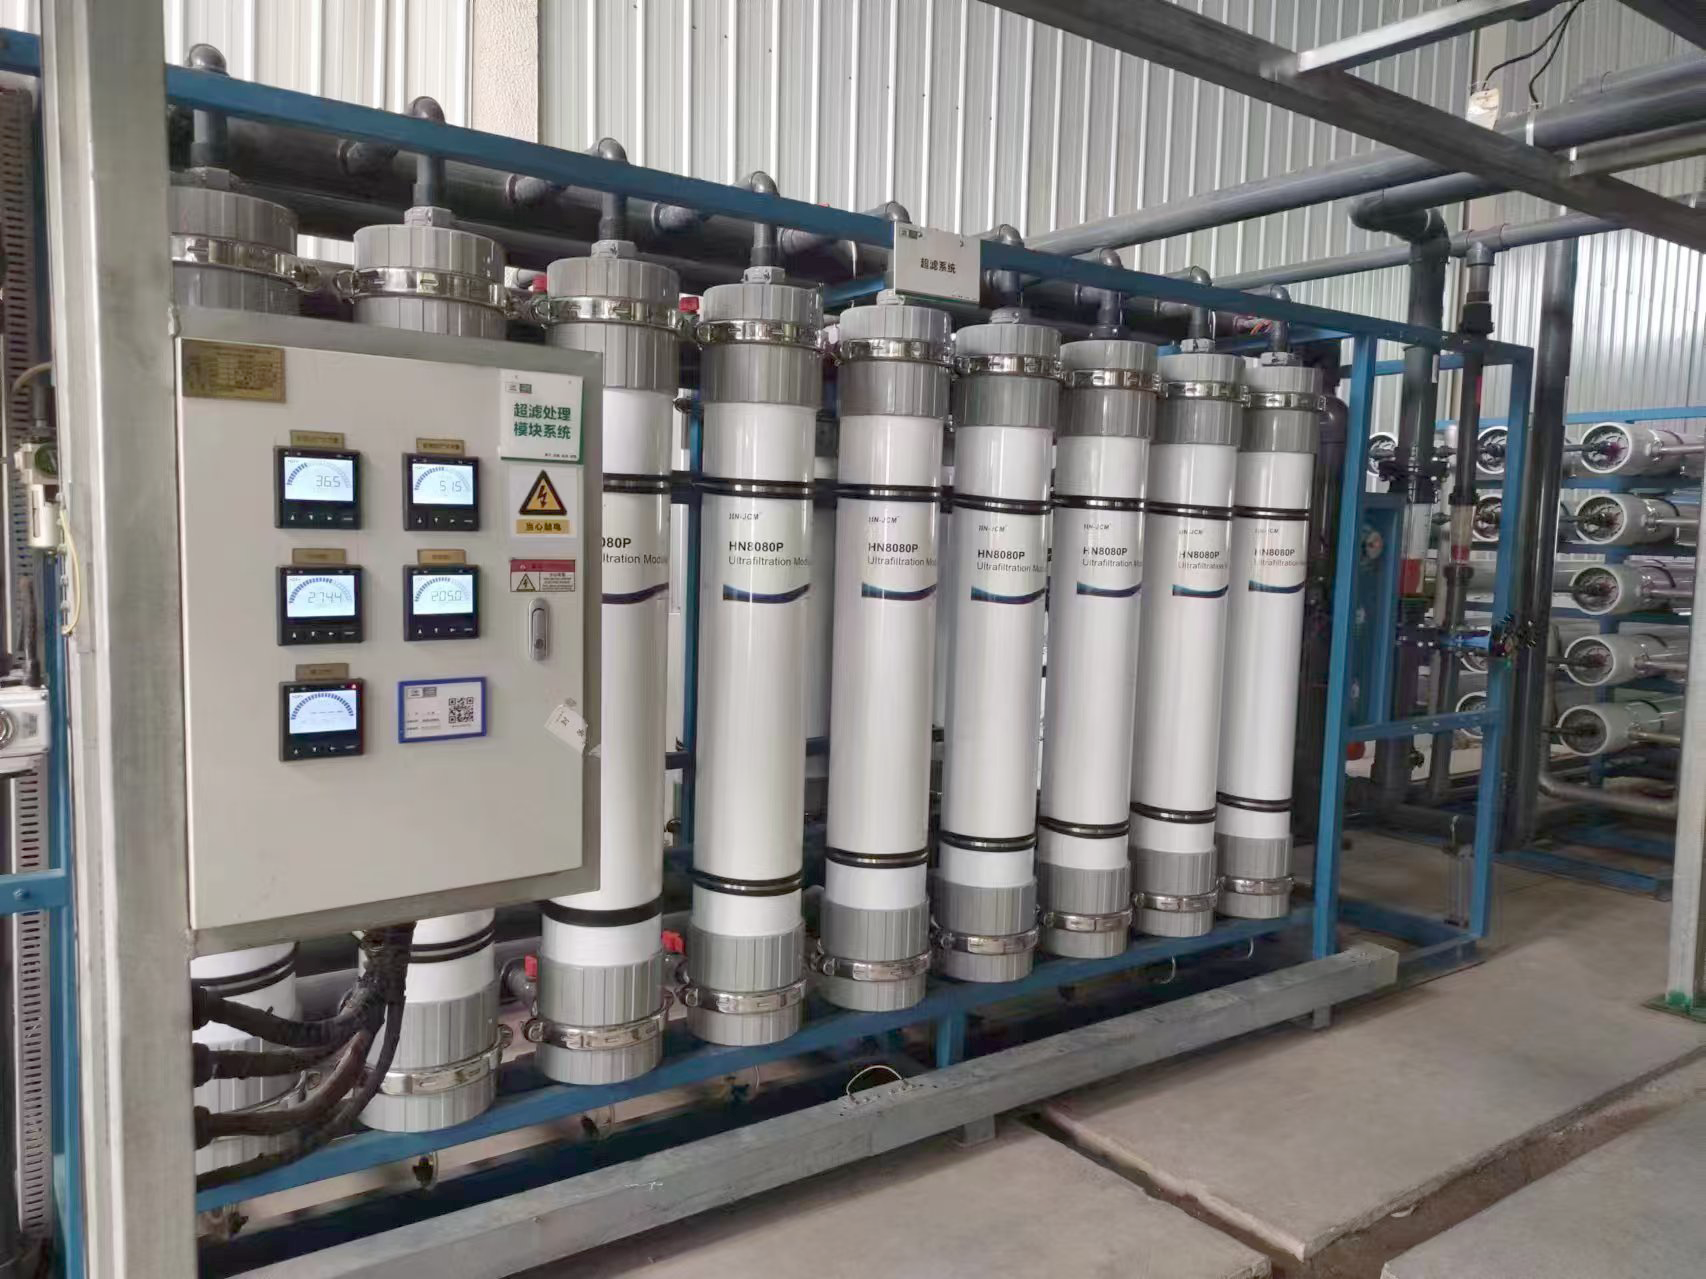
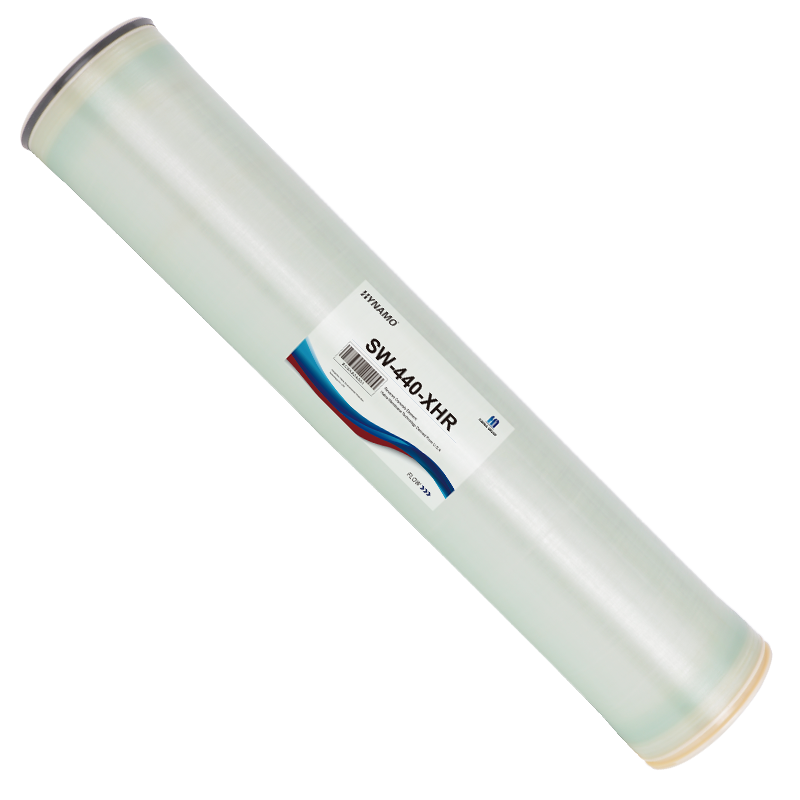
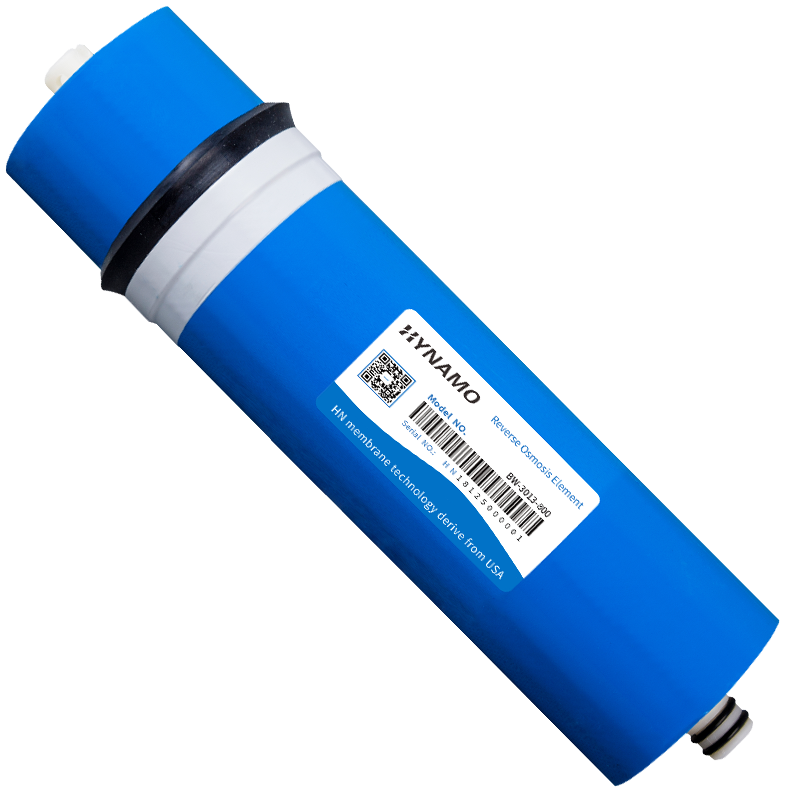
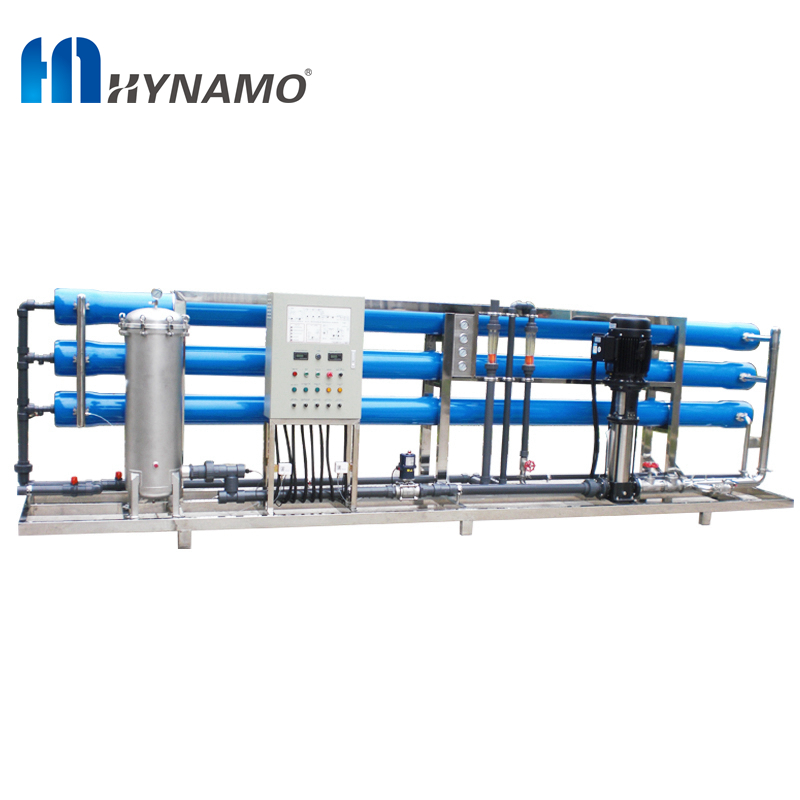
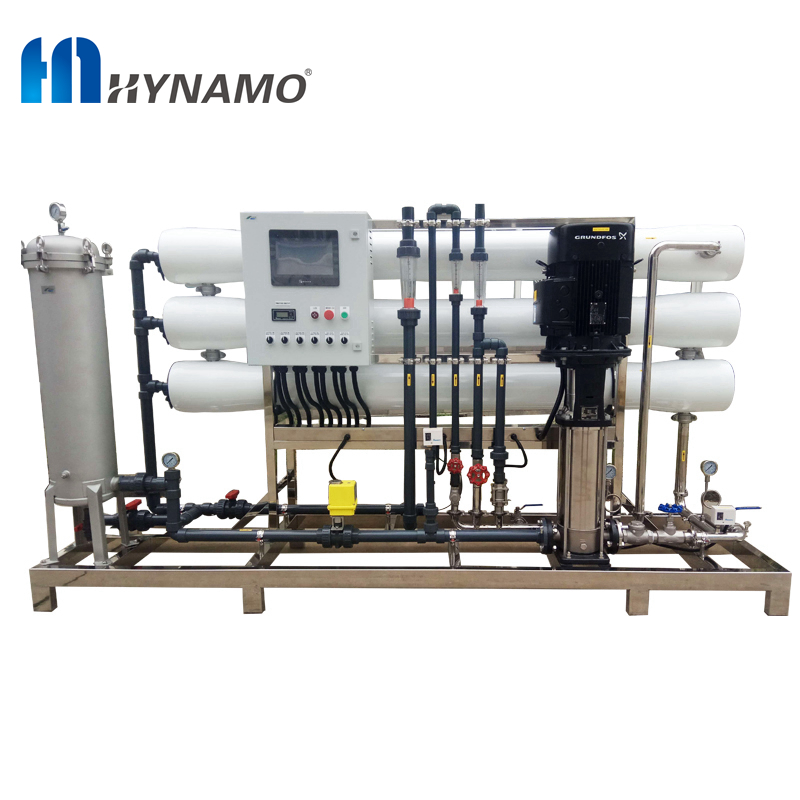
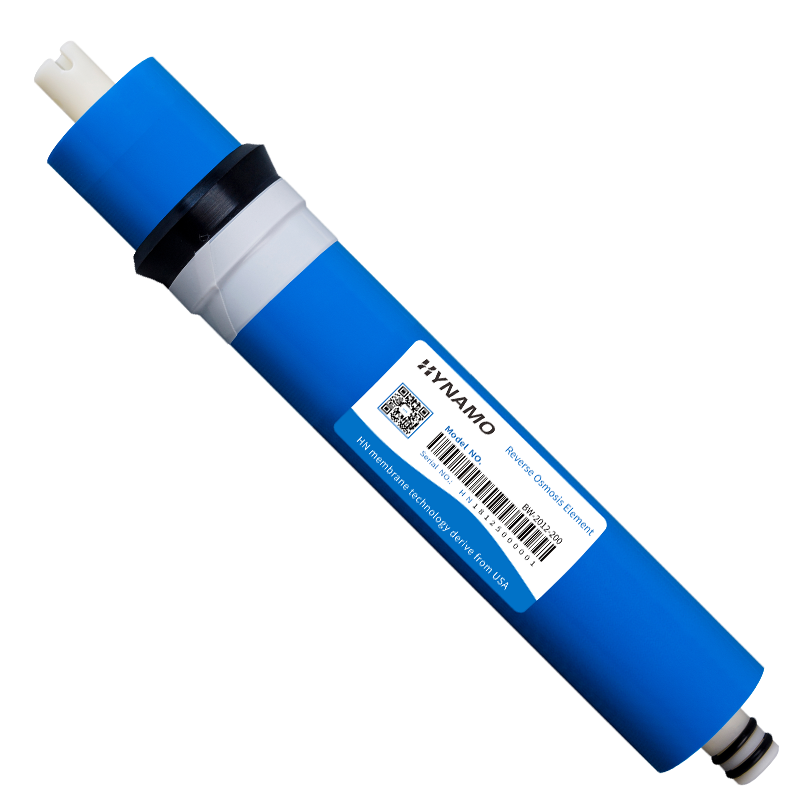
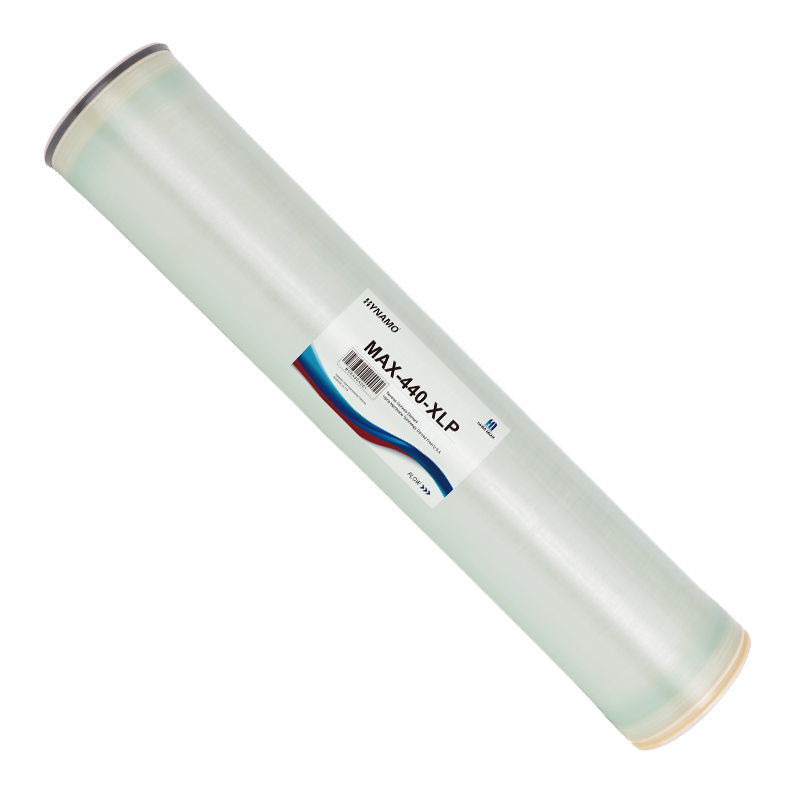
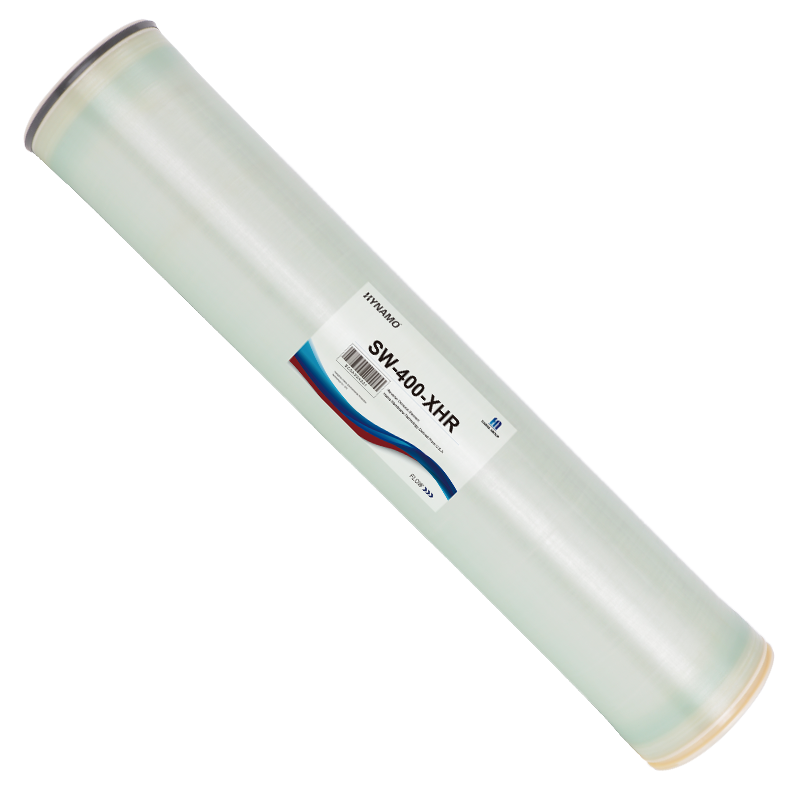
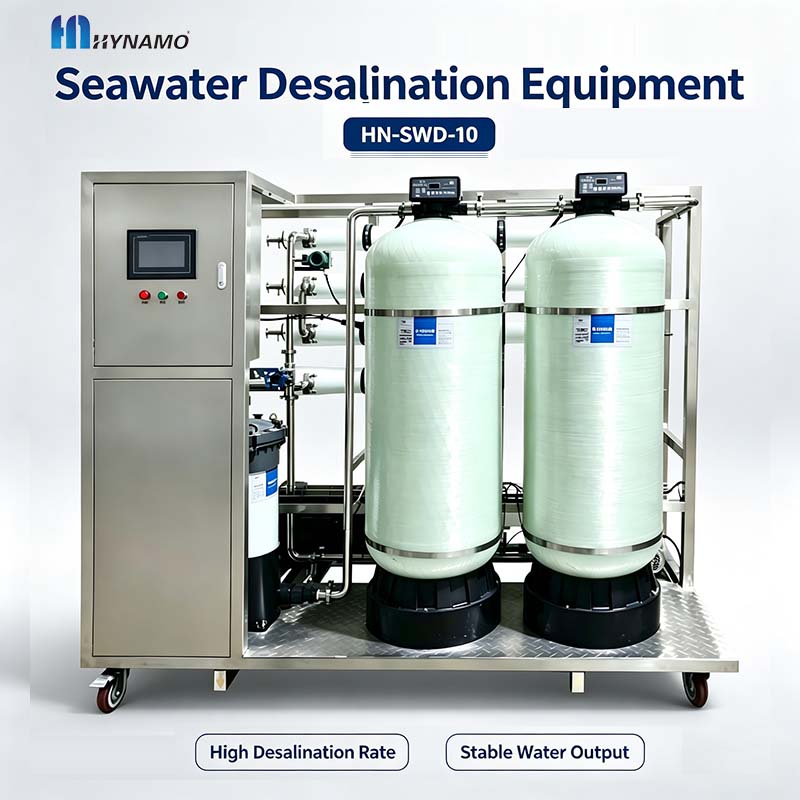
Hangzhou Haina Environmental Protection Technology Co., Ltd. progetta soluzioni all’avanguardia per sistemi di depurazione delle acque reflue, concepite per garantire un’efficienza operativa e un’affidabilità senza pari nel trattamento industriale moderno delle acque di scarico. Con una produzione annuale superiore a 15 milioni di metri quadrati di membrane piane di alta qualità, sfruttiamo tecnologie avanzate di osmosi inversa e di nanofiltrazione di precisione per assicurare standard ottimali di purificazione dell’acqua. I nostri sistemi robusti sono progettati con cura per soddisfare le esigenze gravose e intensive di svariate applicazioni industriali, riducendo al minimo l’impatto ecologico e massimizzando le prestazioni operative quotidiane. Ad esempio, i nostri elementi membranari specializzati ad alta efficienza idrica possono ridurre il consumo idrico degli impianti fino al 30%, rappresentando così la scelta strategica ideale per industrie lungimiranti che mirano a ridurre i costi operativi a lungo termine e a migliorare in modo significativo il proprio profilo di sostenibilità aziendale.
Richiedi un preventivo

Studio di caso

Potenziamento delle infrastrutture per le acque reflue urbane

Un'autorità municipale regionale di rilievo si trovava sotto forte pressione per modernizzare il proprio impianto di trattamento delle acque reflue, obsoleto e sovraccarico, al fine di far fronte all'aumento della popolazione locale e a normative ambientali sempre più stringenti. Grazie all'implementazione con successo del nostro avanzato sistema di depurazione dotato di membrane ad alta prestazione per nanofiltrazione, l'impianto ha conseguito un notevole incremento del 40% del tasso complessivo di recupero idrico. Questo potenziamento strategico delle infrastrutture non solo ha migliorato in modo significativo la chiarezza e la qualità biologica dell'effluente trattato, ma ha anche ridotto in maniera sostanziale i costi operativi e di manutenzione giornalieri. Di conseguenza, il governo municipale ha potuto reindirizzare risorse finanziarie fondamentali verso l'ampliamento di iniziative locali di protezione ambientale e progetti di sviluppo comunitario sostenibile.

Rivoluzione nel trattamento delle acque reflue nel settore della lavorazione alimentare

Una società industriale leader nel settore della trasformazione alimentare ha affrontato persistentemente complesse sfide nella gestione delle acque reflue, causate da carichi organici estremamente elevati, amidi e livelli di domanda biochimica di ossigeno (BOD). Integrando senza soluzione di continuità i nostri elementi specializzati di membrana ad osmosi inversa nel loro esistente sistema di filtrazione delle acque reflue, hanno ottenuto una riduzione straordinaria del 50% dei livelli complessivi di BOD, garantendo così una conformità totale e priva di complicazioni alle rigorose normative ambientali regionali. Questa solida soluzione tecnologica non solo ha ottimizzato l’efficienza del trattamento interno delle acque reflue e ridotto al minimo l’uso di prodotti chimici, ma ha anche notevolmente potenziato la sostenibilità complessiva della produzione e la reputazione aziendale in termini di sostenibilità ambientale nel competitivo settore alimentare.

Gestione sostenibile delle acque reflue per il settore tessile

Un’importante azienda manifatturiera tessile necessitava di una revisione specializzata del proprio impianto di trattamento delle acque reflue per gestire enormi volumi di effluenti fortemente contaminati da coloranti sintetici e residui chimici pesanti. L’installazione del nostro sistema fognario su misura ha impiegato membrane antinquinamento avanzate, resistenti allo sporco, ottenendo una straordinaria riduzione del 60% dei contaminanti nocivi derivanti dai coloranti presenti nel flusso di acque reflue scaricate. Questa integrazione ecocompatibile ha promosso con successo un processo produttivo industriale più pulito e sostenibile, migliorando drasticamente i punteggi interni del cliente in materia di conformità ambientale. Il progetto concluso con successo dimostra in modo efficace l’eccezionale applicabilità pratica delle nostre tecnologie di membrane specializzate in contesti industriali impegnativi.

Prodotti correlati

I sistemi di depurazione efficienti e affidabili rappresentano un pilastro fondamentale della sostenibilità ambientale moderna, della conformità normativa e delle operazioni industriali quotidiane a livello globale. Hangzhou Haina Environmental Protection Technology Co., Ltd. si conferma costantemente all’avanguardia assoluta di questa trasformazione tecnologica fin dalla sua fondazione nel 2005, anticipando innovazioni pionieristiche nell’ingegneria dell’osmosi inversa e della nanofiltrazione di precisione. Operando da un ampio impianto produttivo all’avanguardia di 36.000 metri quadrati, le nostre solide capacità produttive ci consentono di consegnare in modo affidabile oltre 200 diverse specifiche di prodotti a membrana ad alte prestazioni, garantendo così una risposta completa alle esigenze di purificazione peculiari di vari settori industriali pesanti in tutto il mondo. Gli elementi a membrana da noi prodotti non solo sono certificati rigorosamente secondo gli standard internazionali di gestione della qualità ISO 9001 e ISO 14001, ma rispettano pienamente anche severi riferimenti normativi globali quali NSF, RoHS, REACH e SVHC, assicurando affidabilità operativa, sicurezza e conformità regolamentare assolute in ogni singola applicazione. Mentre i settori industriali globali affrontano pressioni normative crescenti per rispettare standard ambientali sempre più stringenti, i nostri sistemi avanzati di depurazione offrono le soluzioni tecnologiche necessarie per migliorare l’efficienza del trattamento delle acque, ridurre al minimo la produzione di rifiuti e promuovere il risparmio delle risorse a lungo termine. Scegliendo di collaborare con Haina, gli impianti industriali possono garantirsi un futuro sostenibile mantenendo un’eccellenza operativa senza compromessi e una gestione dei reflui economicamente vantaggiosa.
Domande frequenti

Quali sono i vantaggi dell’uso dell’osmosi inversa negli impianti di trattamento delle acque reflue?

L’osmosi inversa fornisce una purificazione dell’acqua di alta qualità, rimuovendo efficacemente i contaminanti e garantendo la conformità agli standard ambientali. Migliora significativamente i tassi di recupero dell’acqua e riduce i costi operativi.
Le nostre membrane sono progettate per un’elevata efficienza, riducendo il consumo idrico e l’uso di energia. Aiutano le industrie a raggiungere gli obiettivi di sostenibilità minimizzando gli scarti e potenziando il riutilizzo dell’acqua.
Sì, le nostre tecnologie avanzate a membrana sono in grado di trattare carichi organici elevati, rendendole adatte a diverse applicazioni industriali, tra cui la lavorazione alimentare e tessile.
I nostri prodotti sono certificati secondo gli standard ISO 9001 e 14001 e rispettano i requisiti NSF, RoHS, REACH e SVHC, garantendo conformità ai più elevati standard internazionali di qualità e sicurezza.
Il nostro team di esperti può assistervi nella selezione della membrana più appropriata, in base alle vostre esigenze specifiche, alle caratteristiche delle acque reflue e agli obiettivi operativi.

Articoli correlati

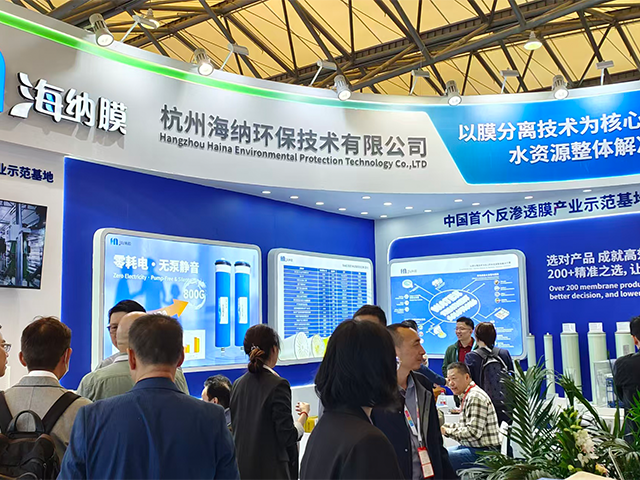
La rivoluzione tecnologica di Haina: il protagonista assoluto di Aquatech Cina 2025

20

Apr

La rivoluzione tecnologica di Haina: il protagonista assoluto di Aquatech Cina 2025

VEDI DI PIÙ
Quali supporti tecnici possono offrire i fornitori all'ingrosso di membrane RO alle fabbriche

01

Jul

Quali supporti tecnici possono offrire i fornitori all'ingrosso di membrane RO alle fabbriche

Oltre la semplice transazione: perché l'esperienza tecnica definisce il successo nell'approvvigionamento di membrane RO. Per i responsabili degli impianti industriali e gli ingegneri senior, l'acquisto di membrane ad osmosi inversa (RO) raramente costituisce un semplice compito di approvvigionamento routinario. Rappresenta invece una decisione critica...
VEDI DI PIÙ
Quali processi di test supera una membrana RO di alta qualità prima della consegna in fabbrica

15

Jul

Quali processi di test supera una membrana RO di alta qualità prima della consegna in fabbrica

La realtà nascosta dietro le specifiche delle membrane Per i responsabili degli impianti industriali e i professionisti degli acquisti, una membrana ad osmosi inversa (RO) rappresenta molto più di un semplice componente polimerico. Essa funge da barriera primaria che protegge costosi...
VEDI DI PIÙ
Perché il distributore di purificatore d'acqua combina la membrana RO e la funzione di acqua calda istantanea

20

Jul

Perché il distributore di purificatore d'acqua combina la membrana RO e la funzione di acqua calda istantanea

L'evoluzione dell'idratazione domestica: La cucina moderna sta subendo una trasformazione silenziosa ma significativa, guidata da una crescente domanda sia di purezza assoluta sia di estrema comodità. Per anni, le famiglie hanno fatto affidamento su due dispositivi separati, spesso...
VEDI DI PIÙ

Testimonianze dei clienti

Sarah Thompson
Prestazioni eccezionali nel trattamento delle acque reflue

L'integrazione delle membrane Hainas nel nostro sistema fognario ha trasformato la gestione delle acque reflue. Abbiamo registrato una riduzione del 50% dei contaminanti, migliorando in modo significativo i nostri punteggi di conformità.

Michael Johnson
Soluzioni Innovative per le Esigenze Industriali

La tecnologia Hainas è stata un vero punto di svolta per la nostra produzione tessile. Le loro membrane hanno ridotto efficacemente gli inquinanti derivanti dai coloranti, potenziando in maniera notevole i nostri sforzi di sostenibilità.

Richiedi un preventivo gratuito

Il nostro rappresentante vi contatterà a breve.
Email
Cellulare/WhatsApp
Nome
Nome azienda
Messaggio
0/1000
Tecnologia all'avanguardia di separazione mediante membrane

Tecnologia all'avanguardia di separazione mediante membrane

I nostri avanzati sistemi di depurazione delle acque reflue sfruttano tecnologie all'avanguardia di osmosi inversa e nanofiltrazione di precisione per garantire una purificazione dell'acqua superiore e un'eccezionale efficienza operativa in settori industriali eterogenei. Supportati da una produzione annuale di 15 milioni di metri quadrati di membrane piane di alta qualità, i nostri prodotti sono progettati appositamente per un'elevata resistenza meccanica, un'alta resistenza chimica e una stabilità prestazionale a lungo termine. Questa sofisticata architettura della membrana assicura portate idrauliche più elevate e un consumo energetico ridotto, rendendo i nostri sistemi la scelta ideale per gli impianti di trattamento delle acque reflue industriali pesanti che richiedono massima affidabilità ed economicità.
Impegno incondizionato per qualità e conformità

Impegno incondizionato per qualità e conformità

Presso Hangzhou Haina Environmental Protection Technology Co., Ltd., manteniamo un impegno incondizionato per garantire i più elevati standard qualitativi internazionali in ogni fase della progettazione e della produzione. Le nostre complete certificazioni ISO 9001 e ISO 14001, unite a un rigoroso rispetto delle normative globali sulla sicurezza come NSF, RoHS e REACH, assicurano che i nostri avanzati sistemi di depurazione non solo soddisfino, ma superino costantemente le esigenti aspettative del settore. Offrendo soluzioni sicure, affidabili e pienamente conformi per il trattamento complesso delle acque reflue, consentiamo alle aziende di tutto il mondo di raggiungere con piena fiducia i propri obiettivi ambientali e operativi a lungo termine.

Richiedi un preventivo gratuito

Il nostro rappresentante vi contatterà a breve.
Email
Cellulare/WhatsApp
Nome
Nome azienda
Messaggio
0/1000